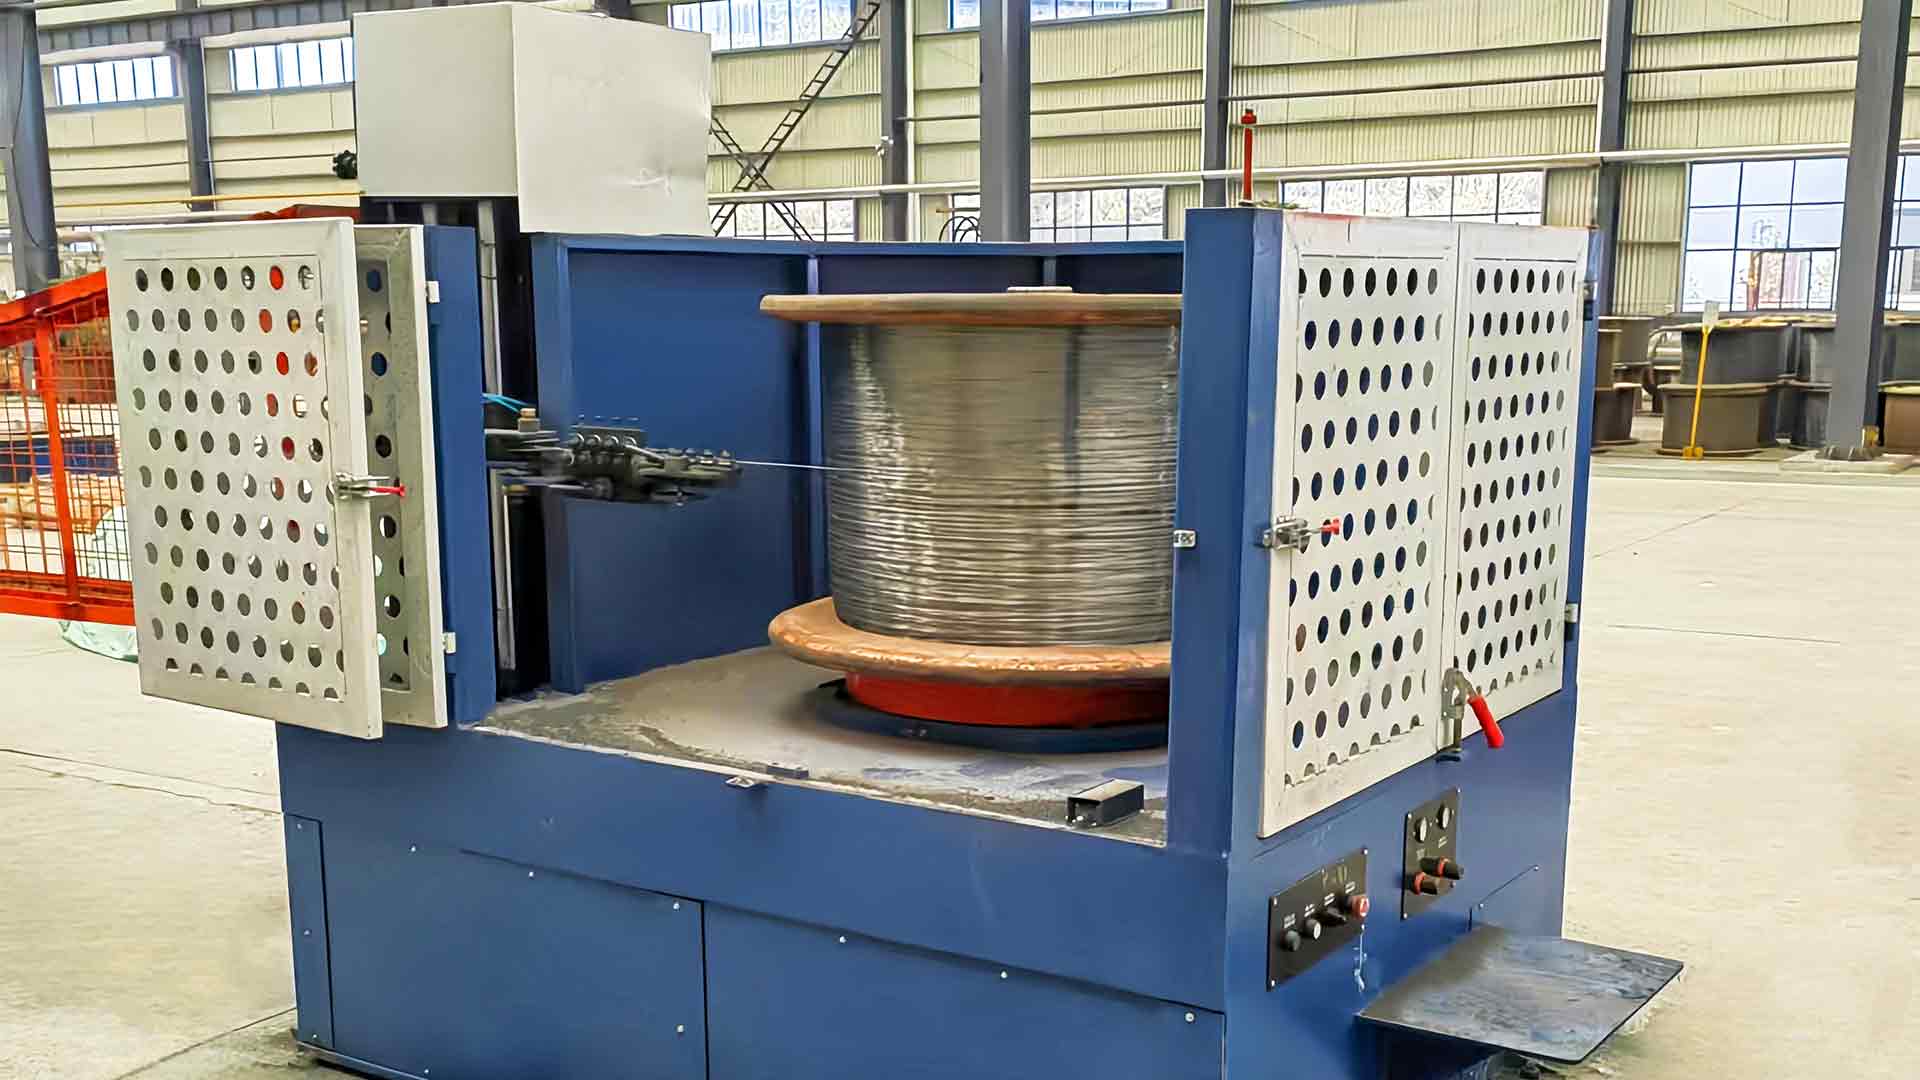

MIG-lankatehdas vietti kuusi kuukautta jahtaakseen 4 %:n hylkäysastetta ER70S-6-keloille. Asiakkaiden valitukset viittasivat kaaren epätasaiseen vakauteen, mutta jokaisen lämmön kemia oli sertifikaatin rajojen sisällä. Vika jäljitettiin lopulta halkaisijan vaihteluun: lanka ajautui ±0,04 mm 15 kg painavan kelan poikki, mikä häiritsi kosketuskärjen pitoa ja syöttönopeutta. Korjauksella ei ollut mitään tekemistä teräksen laadun kanssa. Se tuli koneesta, joka teki vetoa.
Johtopäätös on helppo todeta: kiinteälle hitsauslangalle – hiiliteräs, ruostumaton teräs tai kuparipinnoite hitsauslangan vetokone kiinnittää tuotteen lopullisen halkaisijan, pinnan kunnon ja mekaanisen koostumuksen. Sen edut muuttuvat mitattavissa oleviksi tuloksiksi: tiukempi halkaisijatoleranssi, puhtaampi pinta, suurempi linjanopeus ja alhaisemmat kustannukset lähetettyä tonnia kohden.
Miksi piirustuskone asettaa katon hitsauslangan laadulle
Kun kuumavalssattu tanko saapuu, hitsauslanka kulkee kalkinpoiston, vedon, kuparipinnoituksen ja kelauksen läpi. Piirustus määrittää lopulliset mitat, vetolujuusalueen ja pinnan tilan. Piirustusaikataulu ohjaa vähennystä muotia kohti, vetoakselin nopeus säätelee venymistä ja jäähdytysjärjestelmä pitää lankarakenteen vakaana läpimenon läpi.
Piirustus on ainoa vaihe, jossa kone joko lukitsee hyvän tuloksen tai leimaa pysyvästi viallisen langan. Jos siima on vakaa, kuparointi- ja kelausasemat suojaavat hyvää tuotetta; jos se ei ole, mikään pinnoite ei voi pelastaa sitä.
Useimmat näkymättömät viat syntyvät piirtoalueen sisällä. Nopeuden vaihtelu, kulunut meisti, väärin kohdistettu vetoakseli tai nälkäinen voiteluainekalvo voivat avata pintanaarmun, joka myöhemmin halkeilee CO:n alla 2 kaari. Siksi insinöörit arvioivat konetta kolmen asian perusteella: rungon jäykkyys, ajon tasaisuus ja jännityksen hallinnan toistettavuus.
Halkaisijan tarkkuus: Mitattavissa oleva etu
Ensimmäinen etu, joka erottaa nykyaikaisen koneen vanhenevasta koneesta, on halkaisijan tasaisuus. Suoralinjainen kone ajaa jokaista vetoakselia yhteensopivalla pintanopeudella, joten lanka venyy lähes ilman liukumista. Kun jokaisessa lohkossa on servo- tai invertterikäyttö, lohkojen välinen suhde pysyy lukittuna ja lanka näkee jatkuvan vähennyksen noppaa kohti ensimmäisestä metristä viimeiseen.
Myymäläkohtaisesti laskettuna valmis lanka pysyy sisällä noin ±0,01 mm hienoilla kooilla. Tämä on ero sellaisen kelan välillä, joka syöttää tasaisesti koko vuoron, ja sellaisen kelan välillä, joka pakottaa käyttäjän vaihtamaan kosketinkärjen tai kiristämään syöttöteloja useita kertoja.
Pintalaatu, joka pitää kaaren vakaana
Hitsauslangassa pinnan viimeistelyllä on enemmän merkitystä kuin lähes missään muussa vedetyssä tuotteessa. Lanka kuluu suurella nopeudella pienen kosketuskärjen kautta, ja kaikki naarmut, kalkkikuopat tai voiteluainejäämät häiritsevät sähkökontaktia, nostavat roiskeita tai vetivät oksideja hitsausaltaaseen.
Kone osallistuu kolmella tavalla. Suulakkeen kohdistus pitää langan koaksiaalisesti suuttimen reiän kanssa ja estää yksipuolisen kulumisen. Voitelu estää metallin kosketuksen metalliin ja pitää muotin lämpötilan alhaalla. Jäähdytys, tavallisesti vesijäähdytteisten kapstanien kautta, pysäyttää sinisen oksidin värjäytymisen, joka hylkää valmiit erät.
Ruostumattomat teräslajit, kuten ER308L ja ER316L, asettavat pinnalle entistä korkeampia vaatimuksia. Märkäveto on vakioreitti, koska lanka ja suulakkeet upotetaan emulsioon, mikä antaa tasaisen jäähdytyksen ja kirkkaan lopputuloksen.
Suurempi linjanopeus ja pidempi käyttöaika
Nopeus on näkyvin etu, mutta todellinen hyöty syntyy yhdistämällä korkea nimellisnopeus pieneen seisokkiaikaan. Alle 1,2 mm:n hitsauslangalle hyvin konfiguroitu vesisäiliölinja voi viimeistellä nopeudella 800–1 200 m/min. Suoraviivainen kuivakone 5,5 mm:n tangon karkealla vetolla kulkee hitaammin, mutta pitää jännityksen poikkeuksellisen vakaana.
Tuloslaskelmassa ratkaisevaa on tehollinen työvuorokohtainen tuotanto, ei tyyppikilven nopeus. Pysäyttimet katkenneita johtoja, meistin vaihtoja ja sotkuja poistavat nopean moottorin edut. Nykyaikaiset koneet hyökkäävät seisokkeihin suoraan nopeasti vaihdettavien muottilaatikoiden, automaattisen jännityksen kompensoinnin sekä maksu- ja vastaanottoasemien avulla, jotka pitävät siiman käynnissä, kun täysi kela on nostettu.
Kolmivuoroisessa tehtaassa ero 70 %:n ja 85 %:n linjan käytettävyyden välillä on yli 20 % vuotuista lisätuotantoa samoilla työvoimakustannuksilla.
Pienemmät kustannukset tonnia kohden die käyttöiän, energian ja tuoton ansiosta
Die-kustannukset ovat helpoin vertailtava rivikohta. Kone, joka pitää langan suorassa ja suuttimen kohdistettuna, pidentää volframikarbidipurien käyttöikää merkittävästi. Monipuikkoisessa aikataulussa tämä säästö moninkertaistuu joka lohkossa, jokaisessa työvuorossa ja jokaisessa tonnissa.
Energia on toinen tekijä. Nykyaikaiset käytöt ottavat talteen jarrutusenergian sen sijaan, että ne poistavat sitä lämpönä, ja ne välttävät vanhojen kuristettujen järjestelmien kiinteät häviöt. Kolmivuorolinjalla 10–15 %:n energiansäästö tonnia kohden on suora parannus käyttöbudjettiin.
Tuotto on kolmas tekijä ja usein suurin. Jokainen katkennut lanka, jokainen huonosti täytetty kela ja jokainen kela toleranssista poikkeavaa lankaa menetetään. Vakaa kone nostaa muunnostuottoa, ja se luku oikeuttaa usein investointia enemmän kuin ostohintavertailu.
Kuivasuora tai märkä vesisäiliö: Koneen sovittaminen hitsauslaatuun
Jokaisella hitsauslangan valmistajalla on sama arkkitehtoninen päätös: mikä vetotekniikka sopii tuotevalikoimaan.
Kuiva suoraviivainen piirustus
Suoraviivainen kone vetää langan linjaan asennettujen muottilaatikoiden läpi, ja jokaista vetoakselia käytetään vastaamaan edellisen muotin lähtönopeutta. Liukumattomuus tarkoittaa, että muottikohtainen vähennys on tarkka, mekaaninen rasitus on pienempi ja jännitys pysyy tarkana läpimenon läpi. Tämä arkkitehtuuri on järkevä ensimmäinen valinta vähähiiliselle teräslaadulle, kuten ER70S-6, erityisesti karkealle ja keskimääräiselle vedolle 5,5 mm:n tangosta.
Märkävesisäiliön piirustus
Märkäveto upottaa vedet ja kuoleet voiteluemulsioon. Jäähdytys on aggressiivista ja voiteluainekalvo on jatkuvaa, mikä tuottaa kirkkaan pinnan, jota ruostumattomasta teräksestä ja kuparilla päällystetyt hienot MIG-langat vaativat. Tämä on vakioreitti alle 1,2 mm:n lankoille ja korkealaatuisille laaduille.
| Aspekti | Kuiva suoraviivainen | Märkä vesisäiliö |
|---|---|---|
| Voitelu | Jauhesaippuaa levitetään jokaiseen suulakkeeseen | Lanka täysin upotettuna emulsioon |
| Tyypillinen viimeistelykoko | 1,0-5,5 mm | 0,4-1,6 mm ohuet johdot |
| Pintakäsittely | Hyvä, riippuu sauvan valmistelusta | Erinomainen, kirkas ja johdonmukainen |
| Jäähdytys | Vesijäähdytteiset vetokaapit | Upotusjäähdytys, korkeampi nopeus |
| Liukas käyttäytyminen | Ei luistoa, nopeussuhde lukittu | Slip-tyyppiset mallit ovat yleisiä erittäin hienoissa kokoissa |
| Tavalliset hitsauslaadut | ER70S-6 ja vastaavat hiiliteräkset | ER308L / ER316L ruostumaton, kuparipinnoitettu MIG-lanka |
Kuparipinnoitetun MIG-linjan yleinen asettelu on kuiva suoralinjainen kone karkealle vedolle, jota seuraa vesisäiliökone viimeistelyyn. Toimintaperiaate on selitetty kohdassa tämä tekninen yleiskatsaus suoran langanvetokoneisiin .
Käytännön tarkistuksia ennen kuin ostat hitsauslangan vetolinjan
Pelkästään nimellisnopeudella ostaminen on tämän tuoteluokan yleisin virhe. Aloita valmiista lankamäärityksestä ja jatka piirustusaikataulua taaksepäin.
- Määrittele tulo ja lähtö: aloitustangon halkaisija, tavoitelangan halkaisija, teräslaatu ja suunniteltu päällystysreitti alavirtaan.
- Tarkista läpäisyaikataulu: meistien lukumäärä, vähennys suulaketta kohden ja sopivatko vetoketjun halkaisijat lajin työstökarkaisukäyrään.
- Tarkista jäähdytysteho suhteessa suunniteltuun linjanopeuteen, erityisesti veden virtaus ja lämpötilan vakaus kussakin lohkossa.
- Tarkista voiton ja käyttöönoton yhteensopivuus, koska nopeat kelamuutokset ovat yhtä tärkeitä kuin piirustuspalikat.
- Kysy muottikotelon suunnittelusta: reikäkohtainen voiteluaineen annostus, suutinpitimen käyttöaika ja kuinka nopeasti käyttäjä voi vaihtaa muotin.
Huollon helppous on toistuvien ostajien huippuluokkaa. Nopea pääsy vetoketjuihin, näkyvät voitelulinjat ja nopeusvalvonta lyhentävät korjausaikaa. Yleisimmät viat ja niiden diagnostiikka on koottu käytännön oppaaseen yleisiä ongelmia langanvetokoneen toiminnassa .
Hitsauslanganvetokoneen edut keskittyvät neljälle mitattavalle alueelle: halkaisijan tasaisuus, pinnan eheys, linjan nopeus käyttöajan kanssa ja muunnoskustannukset. Kuparisäiliö, kela tai pakkausasema ei voi lisätä mitään näistä myöhemmin.
Laitoksille, jotka suunnittelevat uutta linjaa tai korvaavat ikääntyvän, määritä lopullisesta sertifikaatista taaksepäin ja painotoleranssi ja saatavuus korkeampi kuin esitteen nopeus. Valitse arkkitehtuuri – suoraviivainen, vesisäiliö tai yhdistelmä – tosiasiallisesti toimitettujen laatujen perusteella. Tämän kurinalaisuuden ansiosta piirustuskoneesta tulee tehtaan luotettavin kustannuspaikka piilotetun hylkylähteen sijaan.