
Ruostumattoman teräksen ominaisuudet Johdinvetokone Se ratkaisee lopputuloksen
Mattaa pintaa, soikeaa poikkileikkausta tai rajansa yli kovettuvaa kelaa ei voida korjata otossa. Nämä ovat koneen ominaisuudet, jotka ratkaisevat, jättääkö ruostumaton lanka muottikotelon puhtaaksi, pyöreäksi ja kokoiseksi.
Oireet saapuvat hiljaa heti, kun piirustusviiva vaihtuu vähähiilisestä teräksestä ruostumattomaan 304- tai 316-teräkseen. Lanka irtoaa vetoketjusta hieman mattapintaisena. Aiemmin ennakoitavissa oleva stanssaus kiihtyy yhden vuoron sisällä. Halkaisija poikkeaa muutaman sadasosan millimetristä, ja kela romutetaan syystä, joka ei koskaan rekisteröidy konevikaksi.
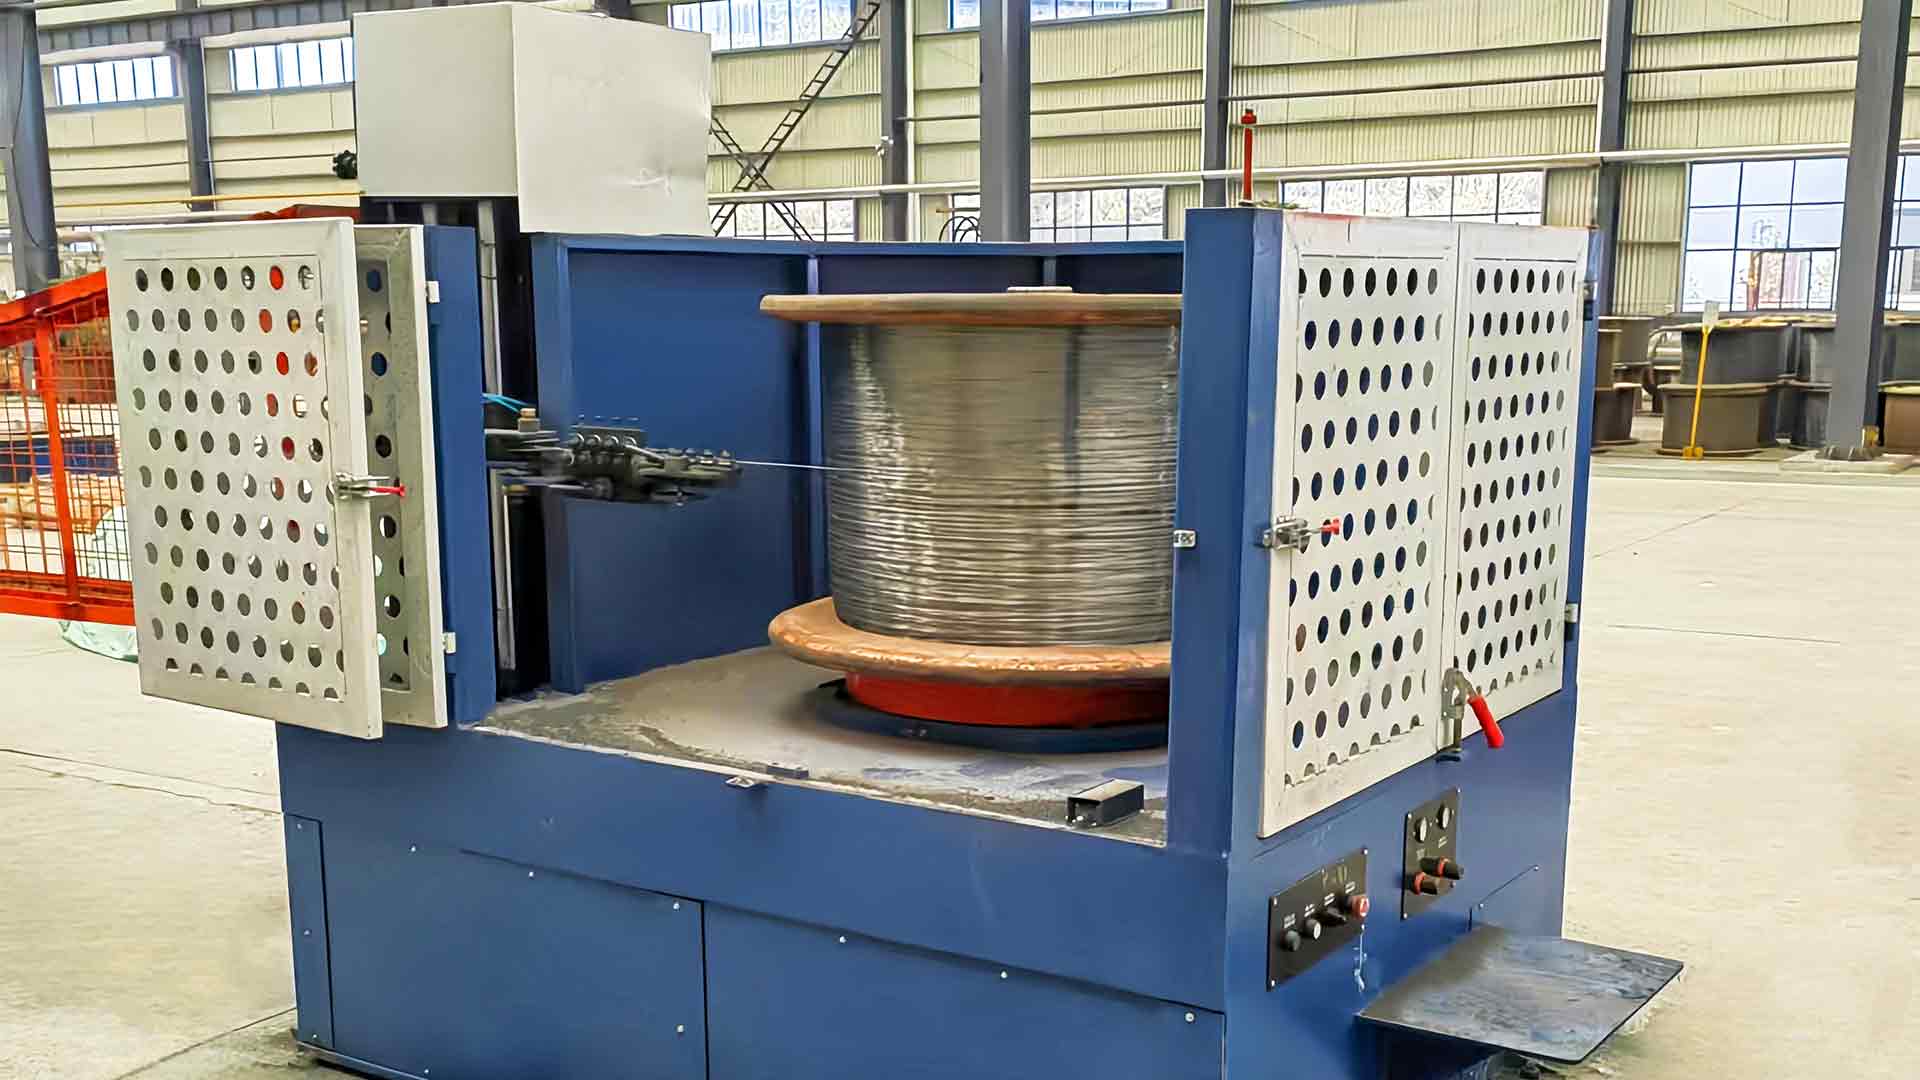
Ruostumattomasta teräksestä valmistetun langanvetokoneen ominaisuudet, jotka ohjaavat tätä, ovat loistamattomia: upotettu muotin jäähdytys, suodatettu voiteluaine, naarmuuntumattomat pitopinnat ja riittävän vakaa kireyden hallinta, jotta se kestää millimetrin sadasosan. Nimellinen linjanopeus on viimeinen optimoinnin arvoinen muuttuja ja yleensä ensimmäinen, josta ostajat kysyvät.
Miksi ruostumaton teräs käyttäytyy eri tavalla suulakelaatikon sisällä
Ruostumaton teräs kovettuu sen pienentyessä. Sen muodonmuutoskestävyys kasvaa joka kerta, joten moottori, joka vetää 1,0 mm:n vähähiilistä lankaa ilman rasitusta, työskentelee saman mittaisen ruostumattoman teräksen kanssa. Tavallinen vastaus on kevyempi vähennysaikataulu: noin 10–18 prosenttia kulkua kohti ruostumattomalle teräkselle, kun taas vähähiiliselle langalle 20–25 prosenttia.
Kevyemmät siirrot tarkoittavat enemmän meistiä, pidempää vetojaksoa, enemmän lämpöä jakautuneena koneeseen ja paljon vähemmän sietokykyä kaikkeen, joka häiritsee kohdistusta tai voitelua. Kourallinen koneen ominaisuuksia kantaa suurimman osan kuormasta.
| Vaatimus | Koneominaisuus, joka vastaa siihen | Mitä tarkistetaan |
|---|---|---|
| Lämpöä suulakkeessa | Märkäveto vesisäiliössä upotetuilla suulakkeilla | Säiliön tilavuus, virtaus suulaketta kohden, lämpötila-alue |
| Pintakäsittely | Kiillotetut kovametallisuuttimet, pieni vähennys per ajo | Ohitusaikataulu, kuoppien määrä, lähestymiskulma |
| Voiteluaineen kunto | Kierrätysemulsio suodatuksella ja jäähdytyksellä | Suodattimen teho, säiliön tilavuus, lämmönvaihto |
| Jännitteen vakaus | Tanssija- tai akkuohjaus nopealla vääntömomenttivasteella | Jännitystarkkuus nopeuden muuttuessa |
| Kelan laatu | Tarkka poikittaissuunta ja jäykkä puolan kiinnitys | Traversin toistettavuus, rullan loppuminen |
| Keskeytä palautuminen | Johdinkatkon tunnistus nopealla jarrutuksella | Pysäytysaika, romutetun langan pituus |
Märkävetogeometria, jäähdytys ja voiteluaineen virtaus
Noin 1,2 mm:n alapuolella ruostumaton lanka vedetään lähes aina märkänä. Suulakkeet ovat upotettuina emulsioon, joka kuljettaa lämmön pois pelkistysvyöhykkeeltä, voitelee kosketusalueen ja huuhtelee metallihiukkaset pois suulakkeesta. Kuivaveto voidaan saada toimimaan raskaammalla ruostumattomalla teräksellä, mutta ero näkyy yleensä pinnan laadussa ja meistin käyttöiässä, ei nopeusluvussa.
Suulakkeen lämpötila on vahvin yksittäinen vaikutus viimeistelyyn ja työkalun käyttöikään. Vesijäähdytteinen muottilaatikko pitää muottipidikkeen vakaassa lämpötilassa ja estää istuinpintoja laajenemasta epätasaisesti, mikä aiheuttaa pitkällä aikavälillä ovaalin myöhään. Kysy, kuinka jäähdytys saavuttaa jokaisen suulakkeen asennon, ei vain säiliöön.
Voiteluaineen puhtaus ja lämpötila
Kun linja on kastunut, emulsiosta tulee prosessineste, jolla on spesifikaatiot. Suodatuksesta puuttuvat metallihiukkaset vedetään takaisin suulakkeen läpi ja uurretaan lankaa; Lämpimänä juokseva emulsio menettää kalvon lujuuden juuri siellä, missä paine on korkein. Suodatusarvo, öljypohjan tilavuus, pumpun virtaus ja lämpötilan säätö ovat koneen ominaisuuksia, jotka on mainittava, ei huoltotöitä, jotka löydetään myöhemmin.
Tätä tehtävää varten rakennettu linja a vesisäiliön langanvetokone asettelu, jossa muottien lukumäärä on valittu valmiin halkaisijan mukaan koneen teoreettisen maksimin sijaan.
Die Valinta, vähennysaikataulu ja työkalujen toleranssi
Suulakkeet ovat tilauksen halvin osa ja yleisin syy kelan hylkäämiseen. Ruostumattomassa teräksessä vähähiiliselle langalle geometrisesti oikea suulake kiillottaa epätasaisesti, kuluu laakeriin ja alkaa jättää haaleaa spiraalijälkeä, jonka asiakas näkee suurennuslasin alla.
- Lähestymiskulma on sovitettu kyseisessä ajossa tehtyyn pienennykseen, joten työ tehdään puristuksessa laakerin sijaan.
- Laakerin pituus on riittävän pitkä langan mitoittamiseksi ja riittävän lyhyt kitkalämmön välttämiseksi.
- Kiillotettu reikä, koska muotissa esiintyvä karheus siirtyy välittömästi langan pintaan.
- Oikea istuvuus pidikkeessä; murto-osan päässä akselista istuva meisti vetää langan soikean.
- Uudelleenhionta- ja varaosien suunnitelma, koska ruostumaton teräs kuluttaa työkaluja nopeammin kuin vähähiilinen lanka samalla mitalla.
Jos toimittaja ei voi kertoa sinulle koneen tarjousaikataulua, tarjouksen muottimäärä on arvaus.
Hyvitys, jännitys ja käyttöönotto: missä johdonmukaisuus voitetaan
Ennen lopullista muottia tehdyt viat ovat pysyviä, mutta niin ovat myös sen jälkeen tulevat viat. Epätasaisesti vetävä otto tai voitto, joka antaa tulevan langan kiertyä kelana, näkyy halkaisijan vaihteluna, löysänä kerroksina ja kelana, jota asiakas ei voi ajaa tasaisella nopeudella.
Kireyden hallinta on parasta arvioida nopeuden muutoksen perusteella. Kiihdytys 200:sta 600 m/min ja taaksepäin ei saisi siirtää langan kireyttä niin paljon, että halkaisija siirtyisi toleranssin ulkopuolelle, ja vastaus näkyy kokeilukelan ensimmäisillä sadalla metrillä.
Kelan geometria ja poikkisuunta
Poikittaiskulma ja rullan juoksu ovat tärkeämpiä hienolla ruostumattomalla teräksellä kuin raskaammalla hiililangalla. Rulla, jossa on päällekkäisiä kerroksia, maksaa itsensä takaisin ylijännitteellä seuraavassa prosessissa, ja yleensä syy on vetolinjalla. Kysy, kuinka syöttö vastaa kelatyyppiäsi, ja tarkista, että kone pysähtyy siististi sen sijaan, että vetäisi lankaa tauon jälkeen.
Sama logiikka pätee kelauskoneen mitoituksessa: tämä opas vastaanottokoneen valinta kattaa kelatyypit, jännityssovituksen ja tärkeimmät tehokkuusluvut.
Säätimet, lukitukset ja numerot, joita kannattaa kysyä
Ohjausspesifikaatio tarkoittaa sitä, että kaksi tehtaalla samanlaiselta näyttävää konetta alkavat käyttäytyä eri tavalla. Kiinnitettävät muuttujat ovat nopeus, jolla kone on todellisuudessa mitoitettu, taajuusmuuttajan vaste kuorman muutokseen ja se, mitä tapahtuu sekunneissa johdon katkeamisen jälkeen.
Varo tätä: ilmoitettu linjanopeus mitattuna lyhyellä muottisarjalla tai ilman viimeistelyä. Lisää ruostumattoman teräksen aidosti tarvitsemat passit ja todellinen nopeus voi laskea kolmanneksella, mikä muuttaa koko linjan taloudellisuutta.
Kirjoita nämä kirjallisesti ennen tilauksen vahvistamista:
- Nimellisnopeus lopullisessa muotissa, kun ruostumattoman teräksen läpikulkuaikataulu on asennettu.
- Kannen halkaisija, pintakäsittely ja jäähdytysjärjestely.
- Emulsiovirtaus muotin asentoa kohti, pohjan tilavuus ja lämpötilan säätöalue.
- Suodatusluokitus ja kuinka usein elementtejä vaihdetaan.
- Jännitystarkkuus ja käyttäytyminen kiihdytyksen ja hidastuksen aikana.
- Jarrutusaika tauon jälkeen ja joka kerta romutetun vaijerin pituus.
- Moottorin teho ja vetotyyppi vetoakselia kohti.
Koneen sovittaminen myymääsi johtoon
Ruostumaton kattaa laajan tuotevalikoiman, eikä 4 mm:n kiinnityslangalle sopiva vetokone ole se, joka sopii 0,15 mm:n punoslangalle. Valmis halkaisija ratkaisee vetomenetelmän, muottimäärän ja ottamisen.
- Jousi-, köysi- ja letkuvahvistuslanka alueella 0,2-1,0 mm vedetään märällä, pitkällä meistillä ja kevyillä kulmilla.
- Lankaverkko ja kudontalanka tarvitsevat enemmän pyöreyttä ja tasaista pintaa kuin maksiminopeutta.
- Kaapeli- ja lankajohtimien työskentely on herkkää jännityksen stabiiliudelle, koska halkaisijan vaihtelu ilmaantuu uudelleen kertausvaiheessa.
- Kiinnikkeet, ruuvit ja muotokappaleet vedetään yleensä raskaammasta ruostumattomasta tangosta, jossa kuivaveto ja vetoketjun jäähdytys hallitsevat.
- Hitsauslanka lisää puhtausvaatimuksia, mikä asettaa suodatuksen ja voiteluaineen kemian takaisin päätöksentekoon.
Kaikissa näissä yllä olevat ominaisuudet pysyvät samoina. Vain painopiste vaihtuu: hienon langan meistin ja jäähdytysgeometria, kelatun langan jännitys ja vastaanotto, raskaamman vavan veto- ja vetoakseli.
Ruostumattoman teräslangan veto on vähemmän anteeksiantavaa kuin vähähiilinen veto, ja syy on metallurginen eikä mekaaninen. Työkarkaisu, muotin lämpö ja pintaherkkyys muuttavat pienet suunnittelupäätökset näkyviksi viaksi kelassa.
Ominaisuuksia, joista kannattaa maksaa, ovat upotettu muotin jäähdytys, suodatettu ja lämpötilaohjattu voiteluainepiiri, tarkasti kohdistetut työkalut ja pidikkeet, aito kireyden hallinta ja asiakkaiden käyttämän kelan mukaan sovitettu otto. Kaikki muu, otsikon nopeus mukaan lukien, on toissijaista.
Hyvä merkki: toimittaja, joka kysyy materiaaliluokkaasi, lopullista halkaisijaa ja kelatyyppiä ennen nopeuden ilmoittamista. Tämä keskustelu on lyhin reitti koneeseen, joka piirtää ruostumatonta terästä hyvin, ja se yleensä erottaa toleranssin sisältävän linjan linjasta, jota säädetään joka vuorossa.