
Langanvetotekniikka
Korkeahiilisen teräksen toiminta Johdinvetokone
Vähennys on vain otsikko. Todellinen työ tapahtuu viiden linkitetyn toiminnon kautta, ja korkeahiilisellä teräksellä jokaisella on kapea toleranssi ennen langan katkeamista.
5,5 mm korkea hiilitanko saavuttaa vetoviivan hienolla perliittisellä rakenteella ja noin 1000 MPa vetolujuudella. Myöhemmin yhdeksän kuolee se lähtee 1,6 mm:n lankana lähes 1 900 MPa:n paineessa. Teräkseen ei lisätty mitään; jokainen ylimääräinen megapaskali tuli kylmästä työstä. Koneen tehtävänä on tehdä kylmätyö riittävän nopeasti kannattavaksi ja riittävän hellävaraisesti, jotta lanka kestää sen.
Se on lyhyt vastaus. Käytännön vastaus on toimintojen ketju: maksa kela hallitulla takajännityksellä, vedä lanka asteittain pienempien muottien läpi, siirrä lämpö pois muotista ja vetoakselista, pidä jokainen vetoketju oikealla nopeudella, jotta lanka ei ole venynyt eikä löysä, ja aseta valmis lanka kelalle tai kelalle vahingoittamatta sitä. Ohita yksi niistä, niin muilla ei enää ole merkitystä.
Kierroskohtainen vähennys määrää kaiken loppupään: meistin käyttöiän, vetolaitteen lämpötilan, moottorin koon ja paketin, jonka voit rakentaa linjan loppuun.
Ydintoiminto, selvästi sanottu
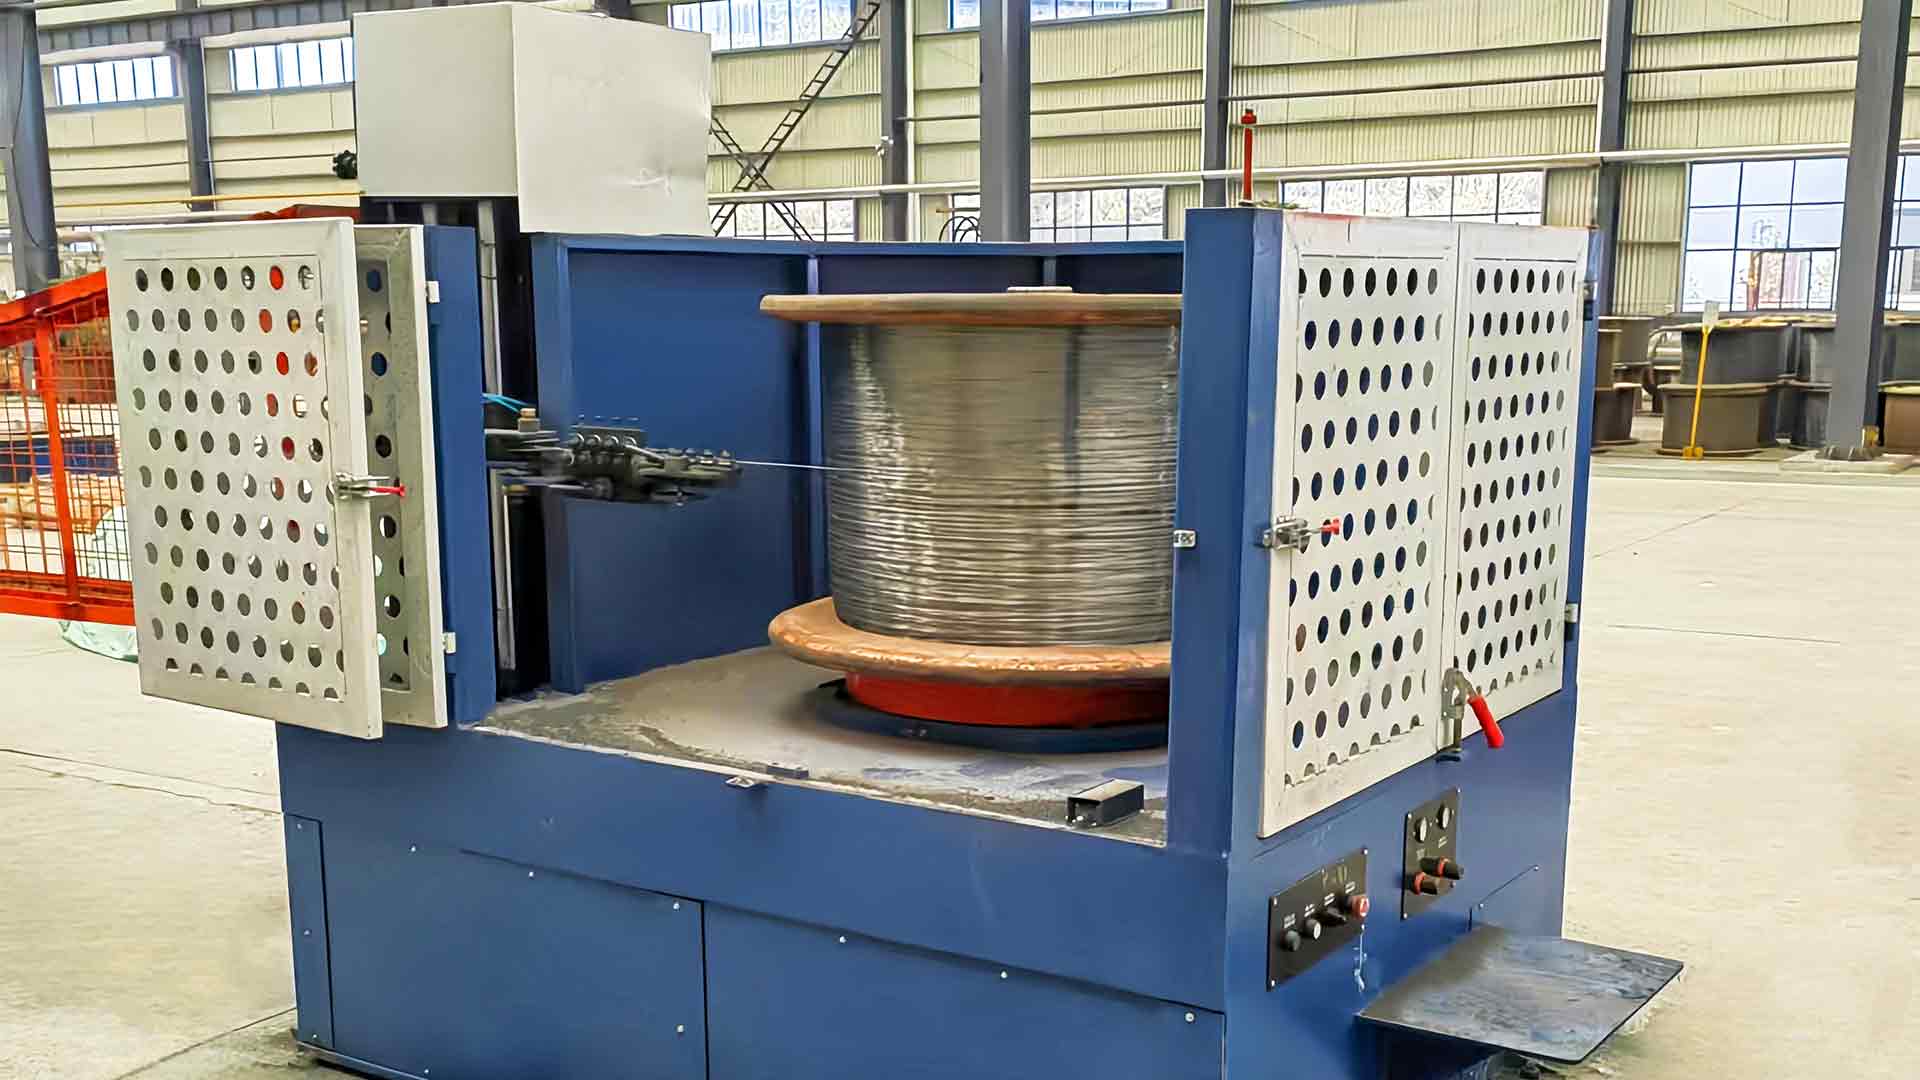
Korkeahiilisen teräslangan vetokoneen tehtävänä on pienentää langan poikkileikkauspinta-alaa vetämällä se useiden suulakkeiden läpi, joista jokainen on hieman edellistä pienempi, samalla kun ohjataan jännitystä, nopeutta ja lämpötilaa kaikissa vaiheissa.
Kaksi fyysistä tosiasiaa hallitsee koko prosessia. Ensinnäkin minkä tahansa pisteen läpi sekunnissa kulkevan metallin tilavuus pysyy vakiona, joten pinta-alan pienentyessä linjan nopeuden on noustava: 20 prosentin pinta-alan pieneneminen yhdellä vetoakselilla tarkoittaa, että lanka lähtee siitä noin 25 prosenttia nopeammin kuin se tuli sisään. Toiseksi kylmätyöstö lisää vetolujuutta ja alentaa venymää. Korkeahiililaatuiset kovettuvat jyrkästi, minkä vuoksi ne tekevät hyvää jousi- ja säikeislankaa, ja juuri siksi kone ei voi iskeä isoa puremaa yhdelläkään muotilla.
Itse mekanismi on suoraviivainen, ja jos haluat mekaanisen läpikäynnin ensin, uutissivumme kattavat kuinka vetokone muuttaa raakametallin hienoksi langaksi . Kaupallisesti tärkeää on, että jokainen toiminto alavirran puolella perii alkupäässä tehdyt virheet.
Pienennyspassit: Missä halkaisija on voitettu
Jokainen suulake tekee yhden tehtävän: ajele kontrolloitu määrä aluetta naarmuuntumatta, soikeaa poikkileikkausta tai pintahalkeamia. Hiilipitoisen langan kohdalla pinta-alan pienennys on tyypillisesti 12–22 prosenttia, raskaammat siirrot etupäässä ja kevyemmät viimeistelyt takaosassa. Muotin lähestymiskulma, laakerin pituus ja kovametallin laatu määräävät, kuinka metalli virtaa sen läpi. Kulunut laakeri näkyy ensin muutaman sadasosan millimetrin poikkeamana, sitten katkeana.
Tässä aseman arkkitehtuurilla on merkitystä. Suoralinjaiset koneet, jotka antavat jokaiselle vetoketjulle oman moottorin tai jotka käyttävät servosuoraa vetoa, pitävät nopeussuhteen vierekkäisten vetoketjujen välillä lähes tarkasti, joten johtoa vedetään aidosti eikä vedetään. Koneet, joissa on yksi moottori ja mekaaninen luisto, menettävät tarkkuutensa hihnan ja hihnapyörien kuluessa, ja oireena on epäjohdonmukainen venyminen puolan päästä pyrstään.
Jäähdytys ja voitelu: missä rikkoutuminen on estetty
Melkein kaikki piirtämiseen tehty mekaaninen työ muuttuu lämmöksi, ja se näkyy tarkalleen missä vauriot olisivat: muotin reiässä ja vetoakselin pinnassa. Hiililanka saavuttaa suuttimen lämpötilan, joka hajottaa tavalliset voiteluaineet, jopa vaatimattomalla vähennyksellä. Tästä syystä linja tarvitsee vesijäähdytteisiä suulakepitimiä, vesijäähdytteisiä kaapeleita ja saippuajauhetta, joka valitaan sulamispisteen ja kalvon lujuuden mukaan kilohinnan sijaan.
Voiteluvika on harvoin dramaattinen. Se näyttää hieman tylsemmältä pinnalta, sitten kevyeltä pisteytykseltä, sitten stanssatulta, joka vedettiin pois toleranssista viikkoja etuajassa. Hiilipitoisessa langassa siirtyminen hyväksyttävästä rikki voi tapahtua yhden patterin sisällä, minkä vuoksi jäähdytysnesteen virtaus ja saippuan kulutus kannattaa tarkistaa joka vuoro eikä joka kuukausi.
Suulakkeen laatu on yhtälön toinen puolisko. Kovametallilaatu, porauksen kiillotus ja kotelon samankeskisyys määräävät, kuinka tasaisesti vetokuorma jakautuu kosketuskaaren poikki ja näin ollen kuinka kauan suulake kestää ennen halkaisijan ajautumista.
Vastaanotto ja kelaus: missä paketti on päätetty
Kaikki vastavirta menee hukkaan, jos lanka saapuu kelalle löysällä kerroksella, ristikkäisillä kääreillä tai sisäänrakennetulla kahdeksalla. Vastaanoton on kestettävä kevyt, tasainen jännitys koko pakkauksessa, noudatettava vetonopeutta kelan täyttyessä ja pysähtymättä nykimättä vaijeria. Hiilisellä langalla on vain vähän venymää jäljellä sieppauksen imemiseksi, joten huonosti viritetty tanssija tai akku maksaa yleensä koko kelan.
Koneen muoto muuttaa tapaa, jolla tämä tehdään. Kela kela sopii lankaan, joka syöttää alavirran linjat automaattisesti, kun taas käänteiset ja luumukukkarullat tuottavat keloja eräkäsittelyä ja lähetystä varten. Pienemmissä kooissa norsun rungon kelauskoneisto antaa tiukemman ja tasaisemman paketin vähemmällä manuaalisella toimenpiteellä.
High-Carbon vs Low Carbon: Mikä oikeastaan muuttuu
Kone näyttää vähähiiliseltä linjalta. Asetukset ja tukilaitteet eivät.
| Parametri | Vähähiilinen (0,08–0,25 prosenttia C) | Korkea hiilipitoisuus (0,60–1,00 prosenttia C) |
|---|---|---|
| Tyypillinen sisääntuleva sauva | 5,5-8,0 mm | 5,5-6,5 mm |
| Pinta-alan vähennys passia kohti | 20-30 prosenttia | 12-22 prosenttia |
| Kulkee saavuttaakseen lopullisen koon | 3-6 | 8-14 |
| Valmistelu alkupäässä | Yleensä ei mitään muuta kuin kalkinpoisto | Patentointi hienoksi perliitiksi |
| Jäähdytysvaatimus | Kohtalainen | Jatkuvat, vesijäähdytteiset muotinpitimet ja vetokannattimet |
| Vetolujuuden muutos | Pieni nousu | Noin 1 000 MPa - 1 800 tai 2 200 MPa |
| Tauon hinta | Lyhyt seisokki, lanka uudelleen kierretty | Kela romutettu tai lanka leikattu ja hitsattu pois |
Kirjoittamisen arvoiset tiedot
Kun kaksi konetta ilmoittaa saman stanssausmäärän ja saman huippunopeuden, erot ovat yksityiskohdissa. Pyydä nämä kirjallisesti:
- Capstan-jäähdytysmenetelmä ja ovatko vesijäähdytteiset muotinpitimet vakiona vai lisävarusteena
- Vetovoiman määrä, yksittäinen moottorikäyttö tai servosuora käyttö ja taattu nopeussuhteen tarkkuus niiden välillä
- Nimellinen imutangon halkaisija ja vähennysaikataulu, jonka mukaan kone on suunniteltu, ei yleinen maksimi
- Vastaanottotyyppi, pakkauksen maksimipaino ja jännitysalue, koska 500 kg:n pakkaus ja 1250 kg:n paketti ovat eri projekteja
- Palkkausyhteensopivuus itse ostamasi kelan painon kanssa, mukaan lukien se, vaaditaanko jännitysteline vai flip-tyyppinen yleiskustannus
- Varaosien sijainti suulakkeissa, vetorenkaissa ja voitelujauheessa, koska hiilikuitulinja kuluttaa kaikki kolme nopeammin kuin vähähiilinen linja
Ostajat vertailevat suoraviivaiset langanvetokoneet tulisi pyytää jokaista toimittajaa piirtämään vähennysaikataulu oman saapuvan tangon ja valmiin halkaisijan mukaan. Toisen tuotteelle tehty aikataulu ei ole todiste mistään.
Minne lanka menee piirtämisen jälkeen
Yllä olevat toiminnot määritetään tuotteen, ei koneluettelon mukaan. Yleisiä hiilidioksidipäästöjä sisältäviä kohteita ovat:
- Jousilanka jousitukseen, patjoihin ja teollisuusjousiin, yleensä vedetty 0,60-0,80 prosentin hiililaadusta
- Esijännitetty betoninauha ja PC-lanka, joissa tasainen vetolujuus koko pituudella on tärkeämpää kuin viimeiset 50 MPa
- Renkaan jalka-, letku- ja hihnavahvistuslanka, vedetty hienoihin mittoihin tiukalla halkaisijatoleranssilla
- Köysi- ja kaapelilanka, jossa pinnan kunto ratkaisee väsymisajan enemmän kuin vetolujuus
- Aidat ja yleiskäyttöinen hiilikuitulanka, jossa tonnia työvuoroa kohden painaa enemmän pintakäsittelyn
Varoituskyltit myymälässä
Hiilipitoinen linja ilmoittaa yleensä ongelmasta ennen kuin se epäonnistuu. Halkaisijan ajautuminen ilman nopeuden muutosta kulumista aiheuttavia kohtia. Nouseva vetoketjun lämpötila normaalissa lähdössä osoittaa jäähdytyspiiriin, ei teräkseen. Venymän hajonta puolan pään ja hännän välillä viittaa jännityksen hallintaan. Näiden kolmen signaalin lukeminen oikein on suurin osa siitä, mikä erottaa vakaan linjan reaktiivisesta.
Älä koskaan kompensoi kulunutta meistiä nostamalla syöttöjännitystä tai linjan nopeutta. Molemmat lisäävät seuraavan muotin kuormitusta ja lyhentävät sen käyttöikää ketjureaktiossa, joka päättyy katkeamiseen sopivimmalla hetkellä.
Tallenna kierroskohtainen vähennys, muotinvaihtovälit ja vetoakselin lämpötilat joka vuorossa. Muutaman viikon sisällä sinulla on perusviiva, joka tekee poikkeamista näkyvissä tunteja ennen kuin kela katoaa.
Toiminto ei loppujen lopuksi ole luettelo ominaisuuksista teknisissä tiedoissa. Hiilipitoinen teräslanganvetokone ansaitsee paikkansa linjalla pitämällä vähennysaikataulun vakaana tuhansia tonneja: syöttämällä tasaisella jännityksellä, jäähdyttämällä suulaketta ja vetoakselia, pitämällä jokaisen vetoketjun askelmassa ja toimittamalla paketin, jota seuraava prosessi voi käyttää ilman uudelleenkäsittelyä. Koneet, jotka tekevät tämän, ovat hiljaisia, ennustettavia ja helppo jättää huomiotta. Koneet, jotka eivät näy, näkyvät romuraportissa kauan ennen kuin ne näkyvät seisokkiraportissa.