
Käänteisten pystysuuntaisten langanvetokoneiden toiminnot: täydellinen opas
Lankatehtaiden käyttäjille ja tehtaiden omistajille käänteinen pystysuora langanvetokone vastaa tuttuihin pullonkaulaan: kuinka pitää linja käynnissä pysähtymättä muutaman sadan kilogramman välein koko kelan kuorimiseksi.
Zhejiangissa sijaitseva kiinnitintehdas havaitsi, että sen kaksi vaakasuuntaista vastaanottolinjaa vaativat kumpikin kokopäiväisen käyttäjän lähes yksinomaan kelojen vaihtoon. Kun sama tuotantoohjelma vaihdettiin käänteiseen pystysuuntaiseen langanvetokoneeseen, käyttäjän rooli vaihtui manuaalisesta käsittelystä valvontaan. Linja tuotti raskaampia keloja, lattia pysyi puhtaampana ja alavirran naulanmuodostajat saivat lankaa, jonka kelan geometria oli huomattavasti yhtenäisempi.
Käänteisen pystysuoran langanvetokoneen toiminnot selittävät tämän muutoksen. Tämä konetyyppi yhdistää vedon, kelauksen ja kelan käsittelyn yhdessä jatkuvassa prosessissa . Kunkin toiminnon toiminnan ymmärtäminen on ensimmäinen askel päätettäessä, kuuluuko se myymälään.
Toimintaperiaate: Piirtäminen, kääriminen ja painovoimakääriminen yhdessä sarjassa
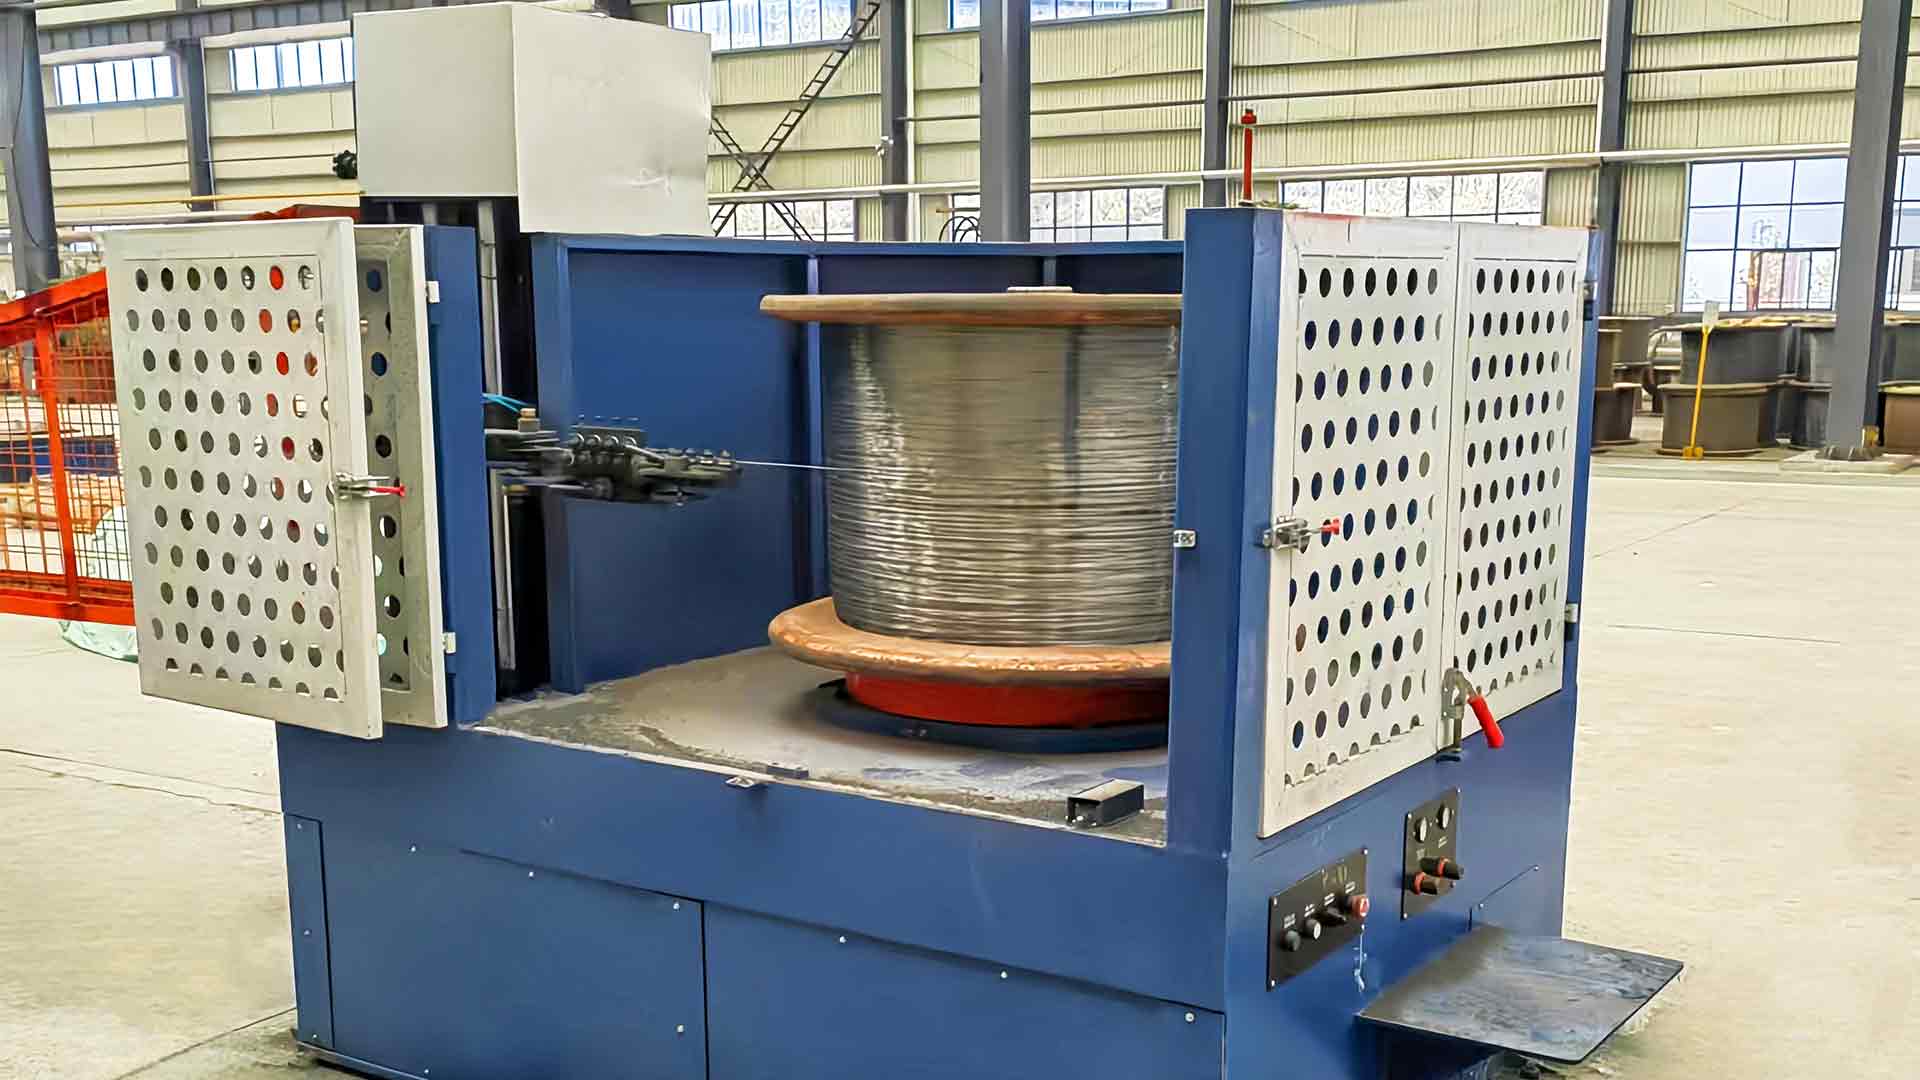
Käänteinen pystysuora langanvetokone on yksiosainen yksikkö, jonka vetoakseli on asennettu pystysuoraan ja ylösalaisin, mikä tarkoittaa, että työpinta on alaspäin. Lanka vedetään ulostulosta, kulkee muottilaatikon läpi ja kiertyy vetolaitteen yläosan ympärille. Viimeisen kääreen jälkeen lanka kulkee alas vetopäätä pitkin ja putoaa alareunasta alla olevalle kääntöpöydälle.
Kolme fyysistä prosessia tapahtuu samanaikaisesti:
- Koon pienennys muotin kautta vetovoiman ohjaamana.
- Lämmönsiirto langalta vesijäähdytteisen vetoketjun pintaan.
- Kelan kerääntyminen levysoittimeen, ilman mekaanista kuorintalaitetta.
Koska kela on sijoitettu koneen alle, vetoakseli voi jatkaa pyörimistä, kun valmis kela odottaa kääntöpöydällä irrottamista. Kone ei koskaan pysähdy kelan käsittelyn vuoksi. Käytännössä tämä tekee käänteisestä pystysuorasta rakenteesta yhden tuottavimmista yksivetojärjestelyistä viiratehtaan.
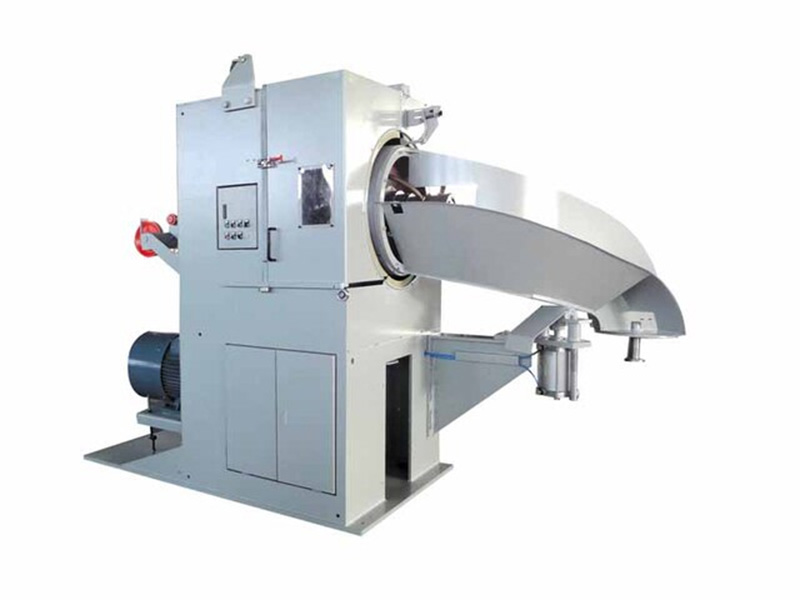 Käänteinen pystysuuntainen lankavetokone jatkuvaan kelojen tuotantoon Tämä painovoima-avusteinen ylösalaisin kone pitää vetoakselin käynnissä kelojen odottaessa, mikä mahdollistaa suuremmat kelan painot ja vähemmän kierteityspysäytyksiä romun ja käyttäjän työtaakan vähentämiseksi. Näytä tuote →
Kuusi ydintoimintoa, jotka määrittävät sen toimintakäyttäytymisen
1. Jatkuva kelaus raskailla kelamassalla
Vastaanottotoiminto ei ole jälkikäteen; se on syy käänteisen muodon olemassaoloon. Kääntöpöytä kerää lankaa, kunnes saavutetaan esiasetettu paino tai kelan halkaisija, minkä jälkeen kone ilmoittaa poistamisesta. Mallista riippuen yksittäisen kelan paino voi vaihdella välillä 500 kg - 3000 kg tai enemmän. Vähemmän aloituksia ja pysäytyksiä tarkoittaa vähemmän ketjutustapahtumia, mikä vähentää suoraan romua ja käyttäjän työtaakkaa.
2. Painovoimaan perustuva kelakerrostus
Johdon putoaminen vetoketjun reunasta ei ole sattumaa. Kääntöpöytä pyörii ja kulkee hallitulla kuviolla asettamalla jokaisen kääreen edellisen viereen. Tämä kuviointitoiminto tuottaa tasaisen, vakaan kelan, jonka tiheys on tasainen. Se estää myös lukittumisen, kun lanka maksetaan myöhemmin pultinmuodostajaan tai naulakoneeseen, mikä aiheuttaa linjan seisokkeja huonosti kierretyissä käämeissä.
3. Vetolevyn jäähdytys integroidulla vesipiirillä
Piirtäminen tuottaa lämpöä. Ilman tehokasta jäähdytystä vetoketjun pinnan lämpötila nousee, vaijerista tulee vaikeampi hallita ja vetovoiteluaine hajoaa. Käänteiset koneet on yleensä rakennettu vesijäähdytteisillä vetoketjuilla ja kierrätyspiirillä. Vetolevyn lämpötilan pitäminen hallitulla alueella säilyttää sekä muotin käyttöiän että langan pinnan laadun.
4. Tarkkuuskireyden hallinta tasauksen aikana
Vaihtovirtataajuusmuuttaja sovittaa vetoakselin nopeuden suoritusnopeuteen, mikä luo tasaisen venymisen edellyttämän jännityksen. Koneissa, joissa on tanssirulla tai punnituskenno, jännityspalaute hienosäätää nopeutta reaaliajassa. Tuloksena on toistettavampi lopullinen halkaisija, vaikka sisääntulevan tangon kovuus vaihtelee kelasta toiseen.
5. PLC-ohjattu prosessiautomaatio
Useimmat nykyaikaiset käänteiset koneet yhdistävät piirtonopeuden, kelojen laskennan ja turvalukitukset ohjelmoitavaan logiikkaohjaimeen. Operaattorit asettavat tavoitekelan painon ja valmiin halkaisijan, ja kone ottaa ohjat käsiinsä. Tiedonkeruu antaa myös esimiehille mahdollisuuden nähdä, kuinka monta kelaa tuotettiin vuorossa ja saavuttaako linja suunnitellun lähtönopeuden.
6. Helppokäyttöinen asettelu nopeita vaihtoja varten
Käänteinen kokoonpano tarjoaa selkeän pääsyn muottikoteloon, vetoakseliin ja levysoittimeen yhdeltä puolelta. Laitoilla, jotka käsittelevät useita lankahalkaisijoita, suulakkeen vaihtamiseen ja nollausnopeuden nollaukseen tarvittava aika on lyhyempi kuin monissa vaakasuuntaisissa tai tanssijatyyppisissä koneissa.
Toiminnot yhdellä silmäyksellä: järjestelmätason erittely
Vertailun helpottamiseksi alla olevassa taulukossa on yhteenveto päätoiminnoista järjestelmätasolla ja näkyy, mitä kukin tarkoittaa tuotannon suorituskyvylle.
| Toiminto | mekanismi | Tuotantovaikutus |
|---|---|---|
| Jatkuva veto ja kela | Käänteinen vetopöytä pyörivällä levysoittimella | Ei linjan pysäytystä kelan poistamista varten; korkeampi käyttöaste |
| Painovoiman kelan pudotus | Vapaa pudotus vetoketjun alareunasta | Ei strippausmekanismia; vähemmän liikkuvia osia |
| Kuvioitu levysoitin | Itsenäinen pyörivä moottori kiertoradalla | Litteät, vakaat kelat; ei lukitusta maksun yhteydessä |
| Capstan jäähdytys | Vesijäähdytteinen vetoakseli ja muottilaatikko | Vakaa vetolämpötila; pidempi kuolla elämä |
| Jännitteen hallinta | PLC ja taajuusmuuttajaohjaus | Tasainen venymä; vähemmän johtojen katkeamista |
| Kelan painon hallinta | PLC-laskuri esiasetetuilla rajoilla | Ennustettava logistiikka; parempi tuoton seuranta |
Langanvetokonetta ei arvioida esitteessä olevan maksiminopeuden perusteella, vaan sen perusteella, kuinka monta tuntia se käy ilman käyttäjän käsiä.
Miten sitä verrataan suorapiirtokoneisiin
Suoraviivainen langanvetokone vetää langan useiden muotin läpi vaakasuorassa linjassa ja kerää sen kelalle tai lohkolle. Se on oikea valinta monivaiheisiin aikatauluihin, joissa on käytettävissä pitkä jatkuva reitti ja joissa välihehkutus on osa prosessia. Mutta kun tuotantoohjelma on yksikertainen vähennys, esimerkiksi 6,5 mm:n vähähiilinen tanko 4,0 mm:n lankaan naulojen valmistukseen, monivaiheinen suora kone voi olla enemmän koneita kuin työ vaatii.
Käänteinen pystysuora kone on yksinkertaisempi, koska se on suunniteltu yhdelle kierrokselle, mutta silti se kompensoi suuremmalla kelatiheydellä ja jatkuvalla toiminnalla. Saat raskaammat kelat, puhtaammat lankapinnat ja vähemmän kosketuspisteitä. Kiinnittimien ja naulojen valmistajille, jotka tarvitsevat tasaisen kelatun langan syöttöä, käänteinen rakenne sopii paremmin loppupään prosesseihin.
Missä kone ansaitsee säilytyksensä: Käytännön sovelluksia
Käänteisten pystysuuntaisten langanvetokoneiden kysyntää hallitsee neljä sovellusryhmää:
- Kiinnikkeiden valmistus: vedetään 5,5–8,0 mm sauva pulttivalmistajien ja kylmäpäällystysten vaatimaan langan halkaisijaan.
- Naulojen valmistus: 2,5–4,5 mm:n langan yhtenäisten kelojen valmistaminen automaattisille naulankouristille.
- Teräverkko ja aidat: johdonmukaisen langan toimittaminen verkkohitsaajille ja ketjupuomeille.
- Esijännitetty ja hiilipitoinen lanka: hallittu yksipäästövähennys sovelluksiin, jotka vaativat ennustettavaa venymistä ja korkeaa kelan eheyttä.
Jokaisella asetuksella koneen ydinarvo pysyy samana: se ottaa tangon yhden halkaisijan verran, toimittaa kelan pienemmällä halkaisijalla ja tekee niin jatkuvasti ilman manuaalista huomiota.
Nopea käänteinen langanvetokone automatisoituihin myllyihin Tämä kone on suunniteltu korkeaan automaatioon ja minimaaliseen seisokkiaikaan, ja se yhdistää tarkan meistinohjauksen tasaiseen tehoon, mikä tekee siitä välttämättömän tehtaille, jotka asettavat etusijalle tuottavuuden. Näytä tuote → Mitä tulee tarkistaa ennen ostamista
Viisi parametria määrää, vastaako käänteinen kone tuotantosuunnitelmaasi:
- Tulotangon halkaisija: koneen hyväksymä maksimitangon koko, yleensä 12 mm tai 6,5 mm mallista riippuen.
- Lopullinen lanka-alue: halkaisijaalue, jolle meistinkotelo ja vetoakseli on suunniteltu, esimerkiksi 1,2–5,0 mm.
- Suurin vetonopeus: yleensä 400–800 m/min, mikä määrittää suoraan suorituskyvyn.
- Kelan painokapasiteetti: 500 kg - yli 3 tonnia; enemmän kapasiteettia vähentää vaihtotaajuutta.
- Moottorin teho ja alennussuhde: on vastattava materiaalin vetolujuutta ja vaadittua vähennystä läpimenoa kohti.
Nämä arvot liittyvät toisiinsa. Kone, joka on määritetty 12 mm:n tangolle, ei ole taloudellinen 1,5 mm:n loppulangalla, ja suuri esitteen nopeus edellyttää ihanteellista suutinaikataulua ja voiteluolosuhteita. Keskustele todellisesta sauvan lähteestäsi ja valmiista langasta laitteen valmistajan kanssa ennen kuin sitoudut.
Kaksi toimintakohtaa ansaitsevat huomion asennuksen jälkeen. Muotin kuluminen on normaalia, mutta jos koneen jäähdytysvirtaus tai voitelu on alimitoitettua, kuluminen kiihtyy jyrkästi ja langan pinnan laatu heikkenee. Kelakuvion ongelmat näkyvät yleensä epätasaisina kerroksina tai romahtaneina reunoina, ja molemmat voidaan jäljittää levysoittimen nopeuden ohjelmointiin tai vetoakselin kohdistukseen. Yksityiskohtainen vianetsintäopas on tässä artikkelissa langanvetokoneen toimintaongelmat .
Yksikanavainen käänteinen langanvetokone painovoima-avusteisella nousulla Tämä tilaa säästävä ylösalaisin käännetty yksikkö yksinkertaistaa huoltoa ja muotin käyttöikää alaspäin vedettäessä, kun taas sen PLC ja jäähdytysjärjestelmät tukevat vakaata nopeaa toimintaa. Näytä tuote → Bottom Line
Käänteisen pystysuoran langanvetokoneen toiminnot rakentuvat yhden tavoitteen ympärille: maksimoida tuottava vetoaika ja minimoimalla manuaalinen kelan käsittely. Sen painovoima-avusteinen vastaanotto eliminoi irrotusmekanismin, kuviointikääntöpöytä tuottaa keloja, joita alavirran laitteet voivat käsitellä keskeytyksettä, ja integroidut jäähdytys- ja PLC-ohjaimet pitävät prosessin vakaana nopeudella.
Jos laitoksellasi on yksikierrosvähennys ja se kamppailee kelojen käsittelytyön tai odottamattomien pysäytysten kanssa, tämä on arvioitava suunnittelu. Koneen todellinen vahvuus ei ole mikään yksittäinen toiminto erikseen . Näin nämä toiminnot toimivat yhdessä pitääkseen langan liikkeessä, kela kelan perään.